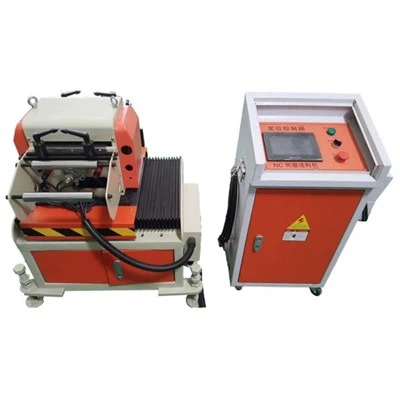
Vid tillverkningsprocessen av plåtstämpling, förutom avveckling, nivellering och matning av arkmaterialvalsen, är det också nödvändigt att stänga den stämplade remsan (även kallad återspolning), det vill säga den färdiga färdiga produkten. Tejp eller avfallstejp återvinns och förpackas för enkel hantering eller efterföljande användning.
Kraftigt material
För närvarande är den vanligt använda lindningsmetoden att använda samma materialram som avlindningsdelen för lindning för att realisera automatisk produktion. Emellertid har denna metod uppenbara nackdelar, det vill säga det är svårt att dra åt lindningen och det är lätt att rynka och förspänna. Förskjutning är lindningsmetoden endast lämplig för lindningen av avfallsmaterialbältet och är inte lämplig för lindningen av det färdiga materialbältet.
Spännmaskin med materialställ
För att uppfylla lindningen av det färdiga materialbältet har en spänningsanordning utformats för materialramen, vilken används för att slutföra den pålitliga och stabila mottagningen. Spänningsmaskinen är anordnad på materialramens främre del (tung materialram, lätt materialram, vanligtvis tung materialram) av metallspolstämplingsproduktionslinjen och spänningseffekten utövas på plattan av pressvalsen, så att materialramen är lindad vid tidpunkten för lindningen. Kan spännas mer och skrapar inte banan. Spänningsmaskinen justerar spänningskraften enligt vikten av tjockleken genom en manuell tryckreglering och är utrustad med en bromsanordning för att eliminera tröghet och har en kompakt struktur, enkel drift, stabilitet och tillförlitlighet.
Spännmottagare
När spänningsmaskinen används med materialramen för lindningsändamål, dras det stampade materialhuvudet först från stansmaskinen genom spänningsmaskinens pressrulle och råmaterialet kläms fast under pressvalsens tyngd. Introducera materialhuvudet på den tunga materialramen och haka den på någon kakel av den tunga materialramen för att fixa materialet A-typ järn; Justera sedan tryckkraftsens tryckkraft och broms enligt materialets tjocklek på plåten. Dragkraften hos anordningen är sådan att materialremsan sträcker sig; Jinzhide tunga materialramen startas och "framåtrotation" drivs på elboxen för att vrida bältet 5-6 gånger. Om spänningen är normal är bältet inte när det släpps, det kan bearbetas kontinuerligt.